Шиномонтажне обладнання – це низка спеціалізованих стендів для монтажу шин коліс легкових, вантажних автомобілів та автобусів масового виробництва. Стенди забезпечують виконання всіх необхідних операцій з різним ступенем механізації.
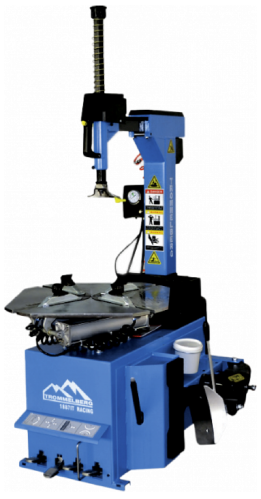
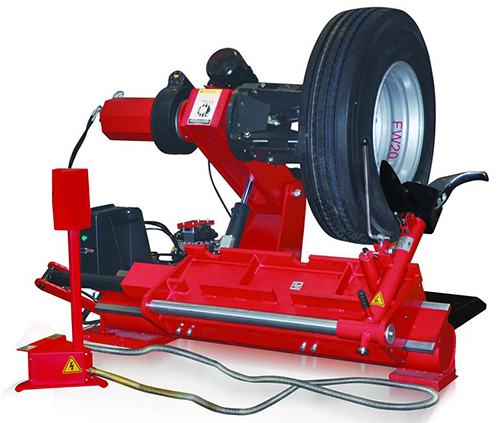
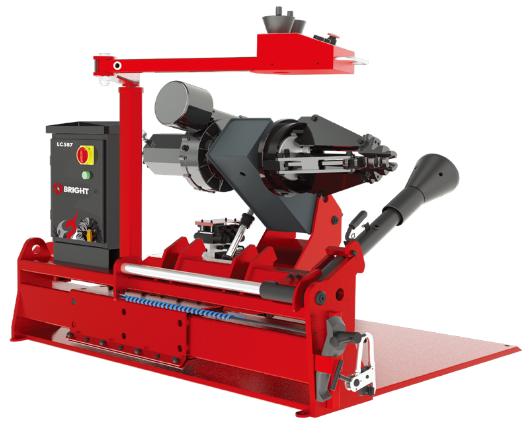
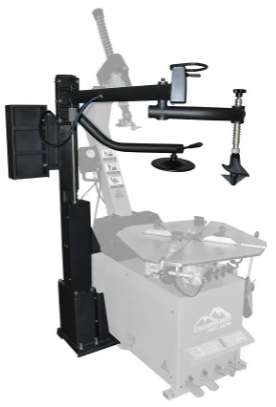
Роботи з демонтажу (монтажу) шин з диска колеса є найбільш трудомісткими серед усіх робіт шиномонтажної дільниці, як на АТП, так і на СТО. Для їх виконання фірмами-виробниками технологічного устаткування для автосервісу пропонуються різні моделі шиномонтажних стендів, що відрізняються один від одного принциповою компонувальною схемою, функціонально-технологічними можливостями, ступенем універсальності й рівнем автоматизації. За класифікацією шиномонтажні стенди можуть бути розділені на основні групи залежно від двох факторів – положення поздовжньої площини колеса під час демонтажу-монтажу шини й способу відривання шини від диска перед його демонтажем. За розташуванням колеса на стенді устаткування поділяють на три групи: а) з горизонтальним розташуванням колеса під час демонтажу-монтажу шини й вертикальним розташуванням колеса при відриванні шини від диска; б) з горизонтальним розташуванням колеса під час демонтажу-монтажу шини й при відриванні шини від диска; в) з вертикальним розташуванням колеса під час демонтажу-монтажу шини й при відриванні шини від диска. За способом відривання шини від диска перед її демонтажем розрізняють наступні групи устаткування: 1) стенди, у яких відривання шини від диска здійснюється тиском спеціальної лопатки на шину за нерухомого колеса; 2) стенди, у яких відривне зусилля створюється за рахунок дії натискного ролика на покришку колеса, що обертається. У більшості моделей стендів конструктивно-компонувальні схеми реалізують такі комбінації цих факторів – «а – 1», «б – 2», «в – 2». Найбільшого поширення для шиномонтажних робіт з колесами легкових автомобілів набули стенди, виконані за схемою «а – 1» (рис. 9.31), а для робіт з колесами вантажних автомобілів і автобусів – за схемою «в – 2» (рис. 9.32). Усі стенди є стаціонарними без кріплення до підлоги або спеціального фундаменту.
Шиномонтажні стенди для коліс легкових автомобілів мають комбінований привод (електромеханічний – для привода монтажного стола, і пневматичний – для інших механізмів), стенди для роботи з колесами вантажних автомобілів і автобусів оснащені або тільки гідравлічним приводом, або комбінованим (електромеханічним і електрогідравлічним).
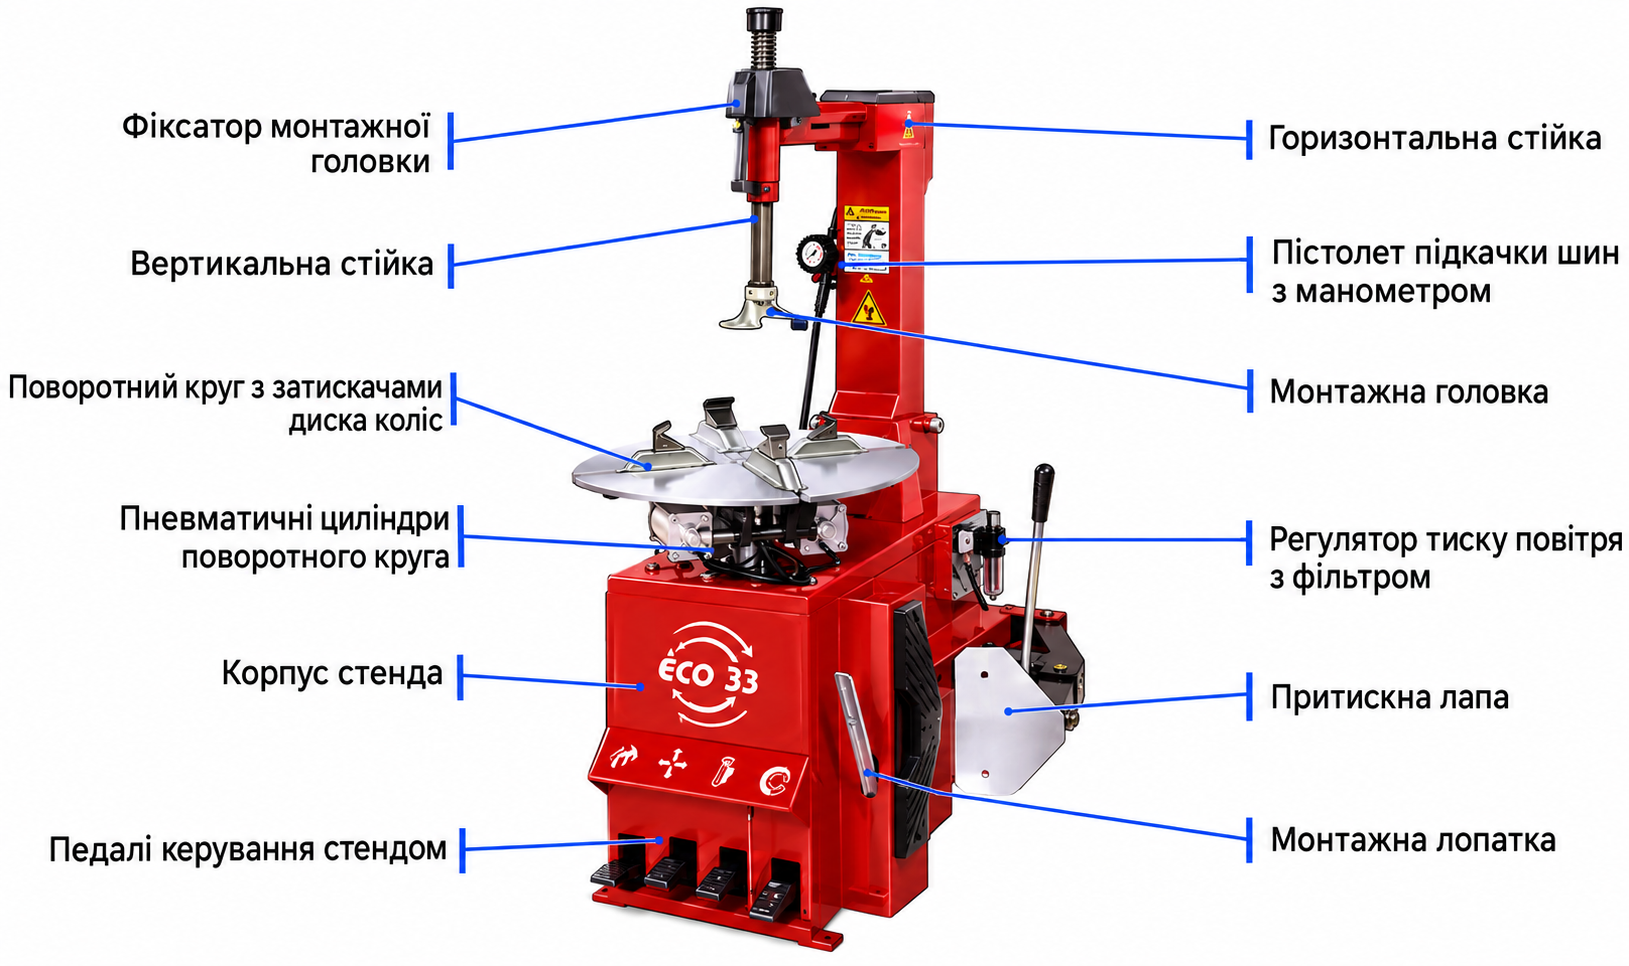
Розглянемо будову типового стенда для шиномонтажних робіт з колесами легкових автомобілів. Стенд (рис. 9.33) виконаний за схемою «а – 1». Він має вертикальну компонувальну схему й складається з корпуса, на якому змонтовані монтажний стіл, колона з монтажною консоллю й додаткові пристрої.
Рис. 9.33. Напівавтоматичний універсальний шиномонтажний стенд для демонтажу-монтажу коліс легкових автомобілів
Живлення стенда стиснутим повітрям здійснюється від централізованої повітряної мережі виробничого приміщення шиномонтажної дільниці, тому в конструкції стенда присутні тільки блок підготовки повітря й пневматичні виконавчі механізми. Блок підготовки повітря включає фільтр-вологовідокремлювач, оливорозпилювач, розподільну пневмоапаратуру й редукційний клапан. Керування стендом здійснюється за допомогою педалей. Корпусє основним елементом стенда. У ньому розміщені привод монтажного стола, привод віджимної лопатки, система підготовки повітря, система керування.
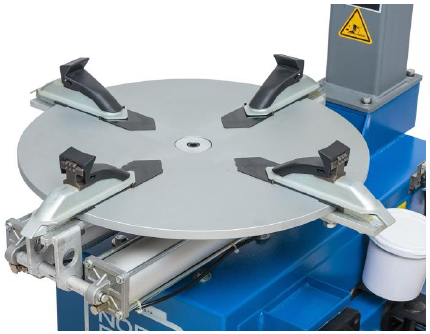
Монтажний стіл має затискний пристрій у вигляді чотирикулачкового самоцентрувального патрона із приводом від двох пневматичних циліндрів, що забезпечує достатнє затискне зусилля. Пневматичні циліндри й важільний механізм розсовування кулачків закріплені на нижній площині стола. Для роботи з різними конструкціями дисків автомобільних і мотоциклетних коліс стенд комплектується набором змінних кулачків різної висоти з металевими й пластмасовими губками (рис. 9.34).
Рис. 9.34. Монтажний стіл для шиномонтажного стенда із затискними кулачками
Стіл може обертатися з різними швидкостями як за годинниковою, так і проти годинникової стрілки. Привод обертання стола складається із двошвидкісного електродвигуна, пасової передачі й одноступінчастого черв’ячного редуктора. У вихідному валу редуктора є канали для підведення стиснутого повітря до затискних циліндрів стола. Керування приводом здійснюється від педалі. Перед демонтажем шини з диска її відбортовують, тобто відтискають борт від диска. Механізм відтискання – важільний із пневматичним приводом. Робочий орган механізму – монтажна головка. Пневматичний циліндр (односторонньої або двосторонньої дії залежно від моделі стенда) через систему консольних важелів приводить у рух віджимну лопатку, яка діє на борт шини колеса, встановленого вертикально біля бокової частини стенда, забезпечуючи його відрив від обода диска. Монтажна колона складається зі стійки, поворотної або висувної консолі й монтажної штанги з укріпленою на її нижньому кінці монтажно-демонтажною головкою. Монтажна головка може переміщатися догори – донизу, фіксуватися в певному положенні за допомогою рукояток і відхилятися убік разом з консоллю. В одних моделях стендів монтажна стійка нерухомо закріплена на корпусі, в інших – для зручності роботи має можливість відхилятися назад. Загальноприйнято розділяти шиномонтажні стенди для обслуговування легкових коліс на напівавтоматичній автоматичні, що мають певні відмінності.
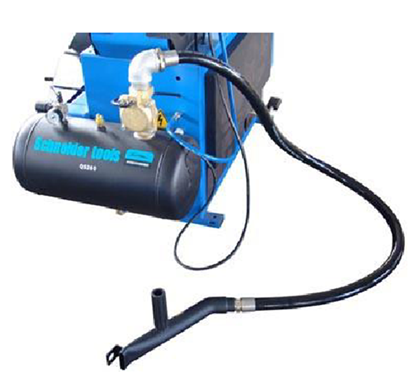
У напівавтоматичних стендах (рис. 9.33) лопатка підводиться впритул до закраїни диска й фіксується верхнім важелем. За такої фіксації відбувається одночасне піднімання монтажної лапки догори від диска на відстань 1,5…2 мм — необхідний технологічний зазор, що оберігає диск від ушкодження. Для відведення лопатки убік у горизонтальній площині необхідно обертати гвинт у верхній частині стенда, забезпечуючи такий же зазор (1,5…2 мм) для тих же цілей. У напівавтоматичних стендах стійка разом з головкою відводиться вручну убік, у автоматичних – автоматично відхиляється назад. В автоматичних стендах (рис. 9.31) достатньо підвести штангу з монтажною лопаткою до диска та натиснути кнопку пневматичної фіксації. Після фіксації автоматично встановлюються необхідні зазори між лопаткою та диском у вертикальному й горизонтальному напрямках. Таке положення штанги може використовуватися для обслуговування всього комплекту коліс однакового розміру. Під час роботи на автоматичних стендах з відкидною колоною для того, щоб установити нове колесо на стенд, досить натиснути на педаль і колона вже з фіксованими положеннями монтажної головки відкинеться назад. Після установки нового колеса на стенд натискається та ж педаль і колона повертається в початковий робочий стан. В автоматичних стендах із нерухомою колоною та рухомою консоллю встановлення монтажної головки під час заміни колеса також здійснюється дворазовим натисканням на педаль. При цьому штанга автоматично піднімається вгору та відводиться назад за допомогою рухомої консолі, а після встановлення нового колеса консоль і штанга повертаються у вихідне положення. Для полегшення посадки й накачування безкамерних шин стенди можуть бути обладнані системою швидкої подачі повітря (підривним накачуванням) у шину й у зазор між бортом шини й ободом диска для створення нижнього повітряного запірного кільця. Ця система (рис. 9.35) містить наступні елементи: інфлятор – спеціальний повітряний ресивер на 15…20 літрів стиснутого до 600…750 кПа повітря; запірний клапан; повітроводи до затискних кулачків; спеціальні кулачки з отворами для випуску повітря в зазор між шиною й диском; шланг із наконечником для накачування шини повітрям під безпечним тиском (350 кПа) і манометр. Система вибухового накачування шини активується натисканням на педаль керування.
а
б
Рис. 9.35. Система вибухового накачування шин: а – стенд; б – інфлятор (бустер)
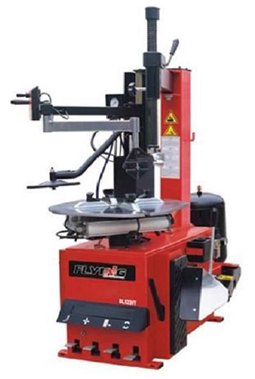
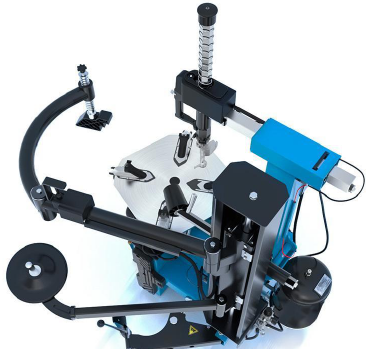
Для безпечного монтажу низькопрофільних шин застосовують маніпулятори «третя рука» (рис. 9.36). Вони змонтовані на жорсткій стійці та містять низку важільних механізмів, що приводяться в дію вручну або за допомогою пневмоприводів. Робочими органами таких механізмів є диски, лапки, конуси або циліндричні ролики. Принцип дії закладений в самій назві «третя рука» – пристрій утримує покришку в певному положенні під час монтажу і демонтажу, а також використовується для полегшення зняття і установки з диска на диск.
Шиноремонтне обладнання включає пристрої для огляду шин, інструменти для очищення пошкоджених ділянок, а також вулканізатори для ремонту камер і локальних пошкоджень шин.
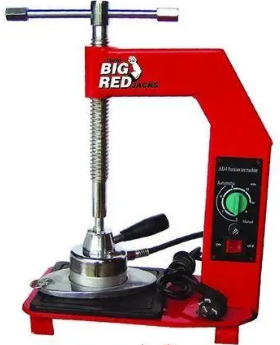
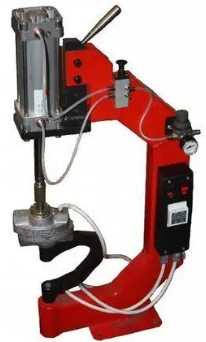
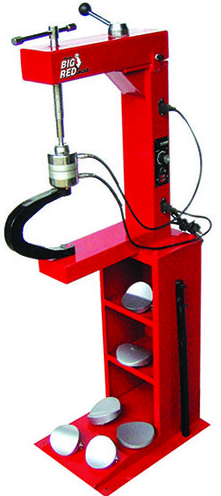
Вулканізатори (рис. 9.37) призначені для ремонту шин і камер легкових і вантажних автомобілів усіх типів методом гарячої вулканізації. Застосовуються для ремонту локальних пошкоджень на біговій доріжці, плечі та боковинах шин. Конструкція більшості вулканізаторів забезпечує зручність експлуатації, точне автоматичне підтримування температури. Конструкція рами вулканізатора забезпечує постійне зусилля притиснення в процесі вулканізації. Типи вулканізаторів: вулканізатор переносний, вулканізатор підлоговий, вулканізатор настільний, вулканізатор універсальний, вулканізатор із пневмопритисканням, вулканізатор універсальний гвинтовий притискач. Вулканізатори застосовуються на автотранспортних підприємствах, на станціях технічного обслуговування та ремонту автомобілів, а також у шиноремонтних майстернях.
а
б
в
Рис. 9.37. Вулканізатор: а) настільний із гвинтовим притискачем, б) настільний з пневматичним притискачем, в) підлоговий із гвинтовим притискачем
Принцип роботи:на пошкоджену ділянку шини накладають попередньо вирізану латку із сирої гуми, після чого її з обох боків нагрівають за допомогою нагрівальних елементів. Далі за допомогою приводу або притискного механізму створюється необхідний тиск. Залежно від конструкції обладнання привід може бути механічним, пневматичним або електропневматичним. У результаті утворюється міцне та еластичне з’єднання, яке забезпечує надійне відновлення шини.