
Електронний посібник
ТЕХНІЧНА ЕКСПЛУАТАЦІЯ АВТОМОБІЛЯ
частина І
РОЗДІЛ 2. ТЕХНОЛОГІЧНЕ ОБЛАДНАННЯ ДЛЯ ТЕХНІЧНОГО ОБСЛУГОВУВАННЯ І РЕМОНТУ КОЛІСНИХ ТРАНСПОРТНИХ ЗАСОБІВ
9. Обладнання для проведення фарбувальних, кузовних та шиноремонтних робіт
9.1. Обладнання для фарбувальних робіт та сушіння
9.1.1. Обладнання для сушіння автомобіля після фарбування
9.1. Обладнання для фарбувальних робіт та сушіння
Обладнання для фарбувальних робіт та сушіння може бути розділене на наступні групи за функціонально-технологічними ознаками:
– для постів підготовчих робіт перед фарбуванням автомобіля;
– для колористичного підбирання автомобільних фарб за заданим кольором автомобіля;
– фарбувально-сушильні камери;
– камери й сушильне устаткування для пофарбованих автомобілів;
– ручний інструмент;
– допоміжне устаткування.
Обладнання для постів підготовчих робіт перед фарбуванням автомобіля
Підготовка автомобіля до фарбування передбачає шліфування поверхні кузова, нанесення на нього ґрунту та шпаклювання дефектних ділянок. Ці роботи відносять до розряду пилоутворювальних, тому зони підготовки до фарбування повинні бути надійно ізольовані від інших робочих місць виробничого приміщення.
Подача повітря на робочий пост у зоні підготовки й видалення його повинні здійснюватися за схемою «зверху донизу», яка найкраще забезпечує видалення пилу з робочої зони й подачу до органів дихання робітника чистого повітря.
До складу обладнання зони підготовки входять освітлювальна установка, вентиляційний повітророзподільний блок і блок видалення забрудненого повітря з фільтрами його очищення. Освітлювальна установка й вентиляційний повітророзподільний блок конструктивно виконані в єдиному корпусі каркасного типу й установлюються в зоні підготовки на стовпах або підвішуються під перекриттям приміщення.
За конструктивним виконанням блоку видалення забрудненого повітря розрізняють три типи зони підготовки:
– з блоком «на основі»;
– з блоком у приямку;
– з блоком торцевого розташування.
Конструктивне виконання першого типу характеризується тим, що вентилятор, що втягує, і фільтри очищення повітря розташовуються в збірному каркасному корпусі підлогового виконання, оснащеному в’їзними трапами.
Другий тип блоку виконаний так, що він розташовується в спеціальному приямку, а його забірні повітроприймачі виконані у вигляді ґрат і встановлюються врівень із підлогою зони.
Блок третього типу, що містить вентилятор, що втягує, і фільтри очищення повітря, – це збірна конструкція, виконана в каркасному корпусі у вигляді паралелепіпеда висотою не більш 300 мм і довжиною 2,5…2,8 м, який установлюється на підлозі уздовж глухої торцевої стіни зони. За такого компонування обладнання в зоні забезпечується L-подібна схема руху повітря «зверху донизу» і уздовж підлоги від переднього до заднього краю.
Компонування обладнання зони підготовки показано на рис. 9.1.
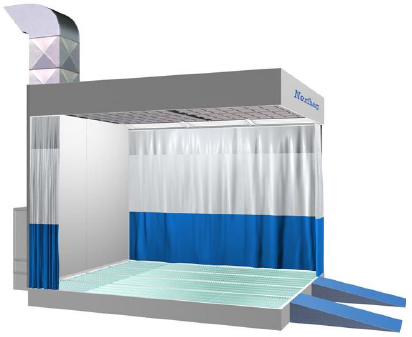
Рис. 9.1. Зона підготовки до фарбування легкових автомобілів
Фарбувально-сушильні камери. Це обладнання є основним устаткуванням малярної ділянки СТО і забезпечує ідеальні умови для якісного фарбування й сушіння автомобілів.
Фарбувально-сушильні камери (ФСК) є обладнанням автономної дії, а їх системи забезпечують високий ступінь пожежної й екологічної безпеки. ФСК складаються із двох складових частин – власне камери й блоку забезпечення функціонування (рис. 9.2).
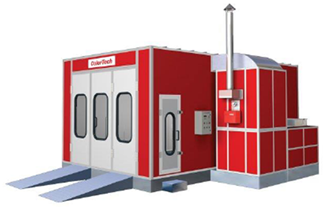
а
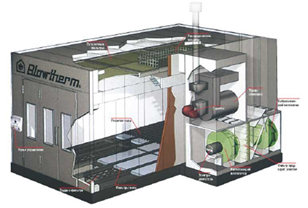
б
в
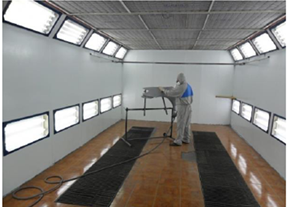
Рис. 9.2. Фарбувально-сушильна камера:
а – загальний вигляд; б – елементи камери; в – виконання робіт у фарбувально-сушильній камері для легкових автомобілів
Корпус камери – це каркасна конструкція, обшита теплоізолюючими панелями типу «сендвіч-панель». Ці панелі товщиною 40 мм складаються із двох оцинкованих сталевих аркушів, покритих зовні пластиком спеціального утеплювача, що й перебуває між ними.
Панелі добре витримують значний перепад температур повітря усередині (до 80°С) і зовні камери (до 0°С) і дозволяють ефективно підтримувати заданий температурний режим сушіння. У низці моделей ФСК використовують подвійні сендвіч-панелі товщиною 60 мм, які підтримують температуру усередині камери до 110°С. Для в’їзду автомобілів камеру оснащується дво- або чотиристулковими дверима.
Одним з параметрів ФСК, що визначають їхній технічний рівень, є рівень запиленості внутрішнього повітряного простору камери, тому в конструкцію камери вводиться система дво- або чотириступінчастого очищення повітря. На стелі камери встановлені фільтри тонкого очищення повітря, що надходить у камеру. Конструкція фільтрів забезпечує, з одного боку, високу герметичність камери, а з іншого – швидку їх заміну однією людиною.
Система освітлення камери забезпечує безтіньове освітлення внутрішнього простору з освітленістю поверхонь автомобіля від 1000 до 3000 лк за рахунок застосування одно- або двоярусного розташування світильників з люмінесцентними лампами поліпшеної передачі кольору.
У блоці забезпечення функціонування ФСК розташовуються агрегати систем: повітрепідготовки, вентиляції, очищення відпрацьованого повітря, пожежної сигналізації й пожежогасіння, очищення й зберігання рідких стоків (ця система є тільки в окремих моделях ФСК). Структура ФСК показана на рис. 9.3.
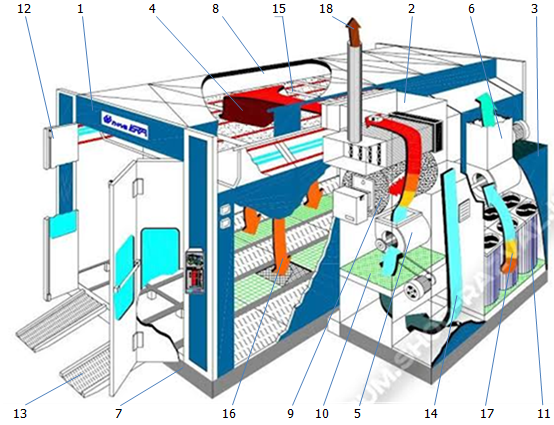
Рис. 9.3. Будова фарбувально-сушильної камери NOVA VERTA (Італія):
1 – камера; 2 – припливна група; 3 – витяжна група; 4 – пальник; 5 – нагнітальний вентилятор; 6 – витяжний вентилятор; 7 – збірна металева основа камери; 8 – стельова панель; 9 – теплообмінник; 10 – попередні фільтри; 11 – фільтри остаточного очищення повітря; 12 – в’їзні ворота; 13 – в’їзні трапи; 14 – потік повітря, що входить у камеру; 15 – потік повітря, що надходить усередину камери; 16 – спадний потік повітря усередині камери; 17 – потік повітря, що виходить із камери; 18 – вихлопні гази
Система повітропідготовки призначена для підігрівання повітря до технологічно необхідної температури в процесі фарбування й сушіння автомобіля.
Вона складається з нагрівача і калорифера. Нагрівач є системою форсунок, що працюють на рідкому або газоподібному паливі, а також містить пристрій розпалювання й апаратуру контролю й керування процесом горіння. Калорифер – це прямоточний повітряний теплообмінник з радіатором пластинчастого типу.
Вентиляційна система ФСК складається із двох систем — припливної і витяжної, які можуть функціонувати як окремо, так і в режимі з рециркуляцією повітря. Системи включають вентиляторні установки, повітроводи, фільтри попереднього й тонкого очищення повітря, повітророзподільники для припливного повітря й повітрозабірники для видалення забрудненого повітря з камери.
Система очищення відпрацьованого повітря призначена для видалення з повітря камери часток лакофарбових матеріалів у процесі фарбування й леткої фракції розчинника й фарби в процесі сушіння перед викиданням їх в атмосферу. Система включає забірні ґрати, установлені на підлозі камери, водяний фільтр для видалення фарби й адсорбційний фільтр – для летких речовин.
Для контролю вмісту вибухонебезпечних речовин у повітряному середовищі камери оснащені датчиками пожежної сигналізації, що включають аварійну витяжну вентиляцію. В окремих ФСК передбачена автоматична система газового пожежогасіння.
Фарбувально-сушильна камера може працювати в декількох режимах.
1. Маскування – підготовка деталей до фарбування (маскування поверхонь малярною плівкою або малярним скотчем частин деталі, на які не повинна потрапити фарба). В цьому режимі вентилятори не працюють, і не підтримується встановлена температура. Користувач може керувати освітленням.
2. Фарбування – робота камери полягає в забезпеченні освітлення і температурного режиму повітря, комфортного для роботи маляра. Працює як припливний, так і витяжний вентилятори, і все повітря, що подається в камеру, береться ззовні, фільтрується і підігрівається до 20…25˚С. В режимі фарбування пальник працює на максимальній потужності, оскільки необхідно нагрівати великий об’єм холодного повітря. Важливу роль відіграє освітлення, воно має бути рівномірним, без тіней, бліків і забезпечувати не менше 1000 люкс.
3. Випаровування – характерний інтенсивним продувом, оскільки в цьому режимі камера насичується розчинниками. Повітря подається в камеру нагрітим до температури близько 40…50˚С. На цьому етапі вмикається режим рециркуляції, тобто система подає в камеру відфільтроване повітря, ззовні береться лише 20%. Це забезпечує економію енергії на підігрів повітря. Триває процес продуву камери до 5…10 хвилин, після чого автоматично вмикається режим сушіння.
4. Сушіння – підтримується температурний режим 60…90˚С – оптимальна температура для полімеризації лакофарбового покриття впродовж 1…2 годин (залежно від площі пофарбованої поверхні). Від режиму випаровування відрізняється меншою інтенсивністю повітряного потоку.
5. Охолодження – використовується для охолодження об’єму камери і пофарбованого автомобіля (чи деталей) після сушіння. В цьому випадку працює як припливний, так і витяжний вентилятор, а повітря повністю надходить ззовні. Охолодження відбувається до встановленої користувачем температури або до завершення визначеного часу, який також задається оператором.
9.1.1. Обладнання для сушіння автомобіля після фарбування
Це обладнання включає дві групи – стаціонарне устаткування й мобільні установки.
Стаціонарне сушильне обладнання. На сьогодні стаціонарне обладнання для сушіння автомобіля після фарбування випускається двох типів: портальні й монорейкові сушки.
Це обладнання може встановлюватися в окремих камерах, між камерами або ж в окремо виділеному майданчику виробничої дільниці.
Портальні установки – це портал (арка), на внутрішній поверхні якого на спеціальних тримачах установлені панелі з ІЧ-випромінювальними лампами.
Інфрачервоні лампи для сушіння лакофарбових покриттів
Мобільні установки призначені для сушіння робочих поверхонь автомобіля в процесі і після фарбування.
Головним чином їх застосовують для сушіння:
– шарів шпаклівки;
– ґрунтового шару;
– базового шару;
– верхнього лакового шару та ін.
Інфрачервоні (ІЧ) промені займають спектральний діапазон між червоною частиною видимого спектра та короткохвильовим радіовипромінюванням. Тому їх ще називають електромагнітним випромінюванням.
Інфрачервоні випромінювання поділяють на три різних види діапазонів:
– короткохвильові (мають найвищий показник тепловіддачі);
– середньохвильові;
– довгохвильові.
За використання ІЧ-ламп пофарбовані деталі нагріваються до необхідної температури вже за кілька хвилин після ввімкнення нагрівача. Обумовлено це тим, що енергія випромінювання практично повністю передається на поверхню виробу і не витрачається на нагрів проміжного теплоносія – повітря, що знаходиться між лампою і поверхнею. Ця особливість надає ІЧ- сушінню суттєву перевагу перед конвекційним методом. Вся справа в методі передачі тепла випромінюванням. Для ІЧ-випромінювання повітря прозоре, і промені проходять через нього без розсіювання. За конвекційного методу, який має місце в фарбувально-сушильних камерах, передача тепла відбувається від розігрітого повітря до поверхні. Для нагрівання повітря треба здійснити багато енергоємних проміжних процесів.
Інфрачервоні лампи дозволяють нагрівати пофарбовану поверхню до 240 °С, але на практиці використовується нагрів від 60…80°С до 120…140°С.
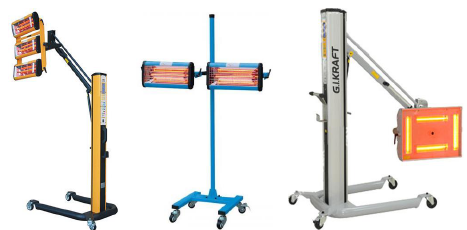
ІЧ-лампи прості за конструкцією, компактні і мобільні (рис. 9.4). Конструктивно моделі ІЧ-сушарок відрізняються лише кількістю та розташуванням ламп.
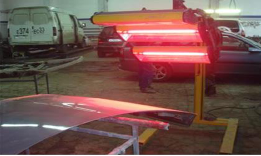
Реалізувати процес сушіння ІЧ-лампами досить просто. Оскільки ІЧ-промені не нагрівають повітря, для зони сушіння не потрібно організовувати відокремлене приміщення, її можна організувати на будь-якій ділянці цеху (рис. 9.5). До того ж, ІЧ-промені абсолютно безпечні для людини, що також усуває потребу в додаткових організаційних ресурсах.
Система управління лампами може бути найпростішою (вмикає і вимикає пристрій) або інтелектуальною з налаштуванням і автоматичним перемиканням режимів під будь-які вимоги.
Також важливою перевагою зазначеного методу є те, що робочий процес сушіння займає максимально короткий інтервал часу. Приблизні часові витрати складають близько 20 хвилин, що вдвічі швидше, ніж за конвекційного методу.
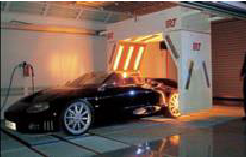
Деякі виробники ІЧ-сушарок, пропонують аркове виконання конструкції (рис. 9.5). За допомогою аркової ІЧ-сушарки можна висушувати весь автомобіль за 22 хвилини, звільнивши фарбувально-сушильну камеру і тим самим збільшивши пропускну здатність малярної дільниці. Окрема панельна деталь просушується в такій установці за 3…5 хвилин.
а
б
Рис. 9.5. Організація сушіння пофарбованих деталей (а) та автомобіля (б) на виробництві
До уваги!
Таким чином, високий рівень продуктивності та економічність ІЧ- сушарок забезпечуються наступними факторами:
– безінерційність, оскільки ІЧ-випромінювачі виходять на заданий режим менше ніж за хвилину;
– відсутність необхідності проведення підготовчого розігрівання сушильного пристрою;
– скорочення часу дії, тому що нагрівання здійснюється без проміжних носіїв;
– нагрів окремих зон виробів (за використання інших методів сушіння така особливість неможлива);
– оптимальне споживання електроенергії залежно від параметрів оброблюваного матеріалу.
